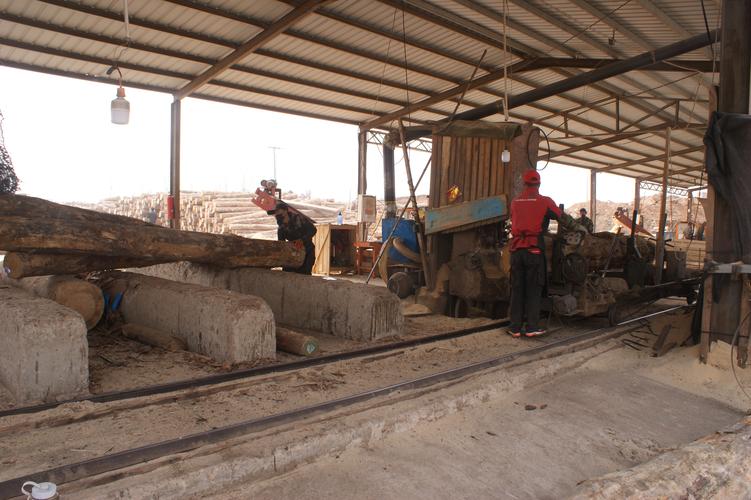
從原木到成品 一座幾乎不需要人工的自動化木材加工廠
在傳統木材加工行業,刺耳的鋸聲、飛舞的木屑和密集的體力勞動曾是標志性畫面。但如今,一座現代化的自動化木材加工廠正在顛覆這一認知。從原木進場到成品出庫,幾乎不需要人工直接操作,整座工廠更像一臺精密運轉的巨型機器。
一、原木進場:自動檢測與分選
運輸車將原木卸入指定區域后,自動化的原木檢測系統通過激光掃描和視覺識別,快速測量每根原木的直徑、長度、彎曲度和表面缺陷。數據實時傳送到中控系統,系統據此自動分級,并由自動分選機將原木輸送到不同的加工線。整個過程無需人工判讀或搬運。
二、鋸切與刨削:數控設備連續作業
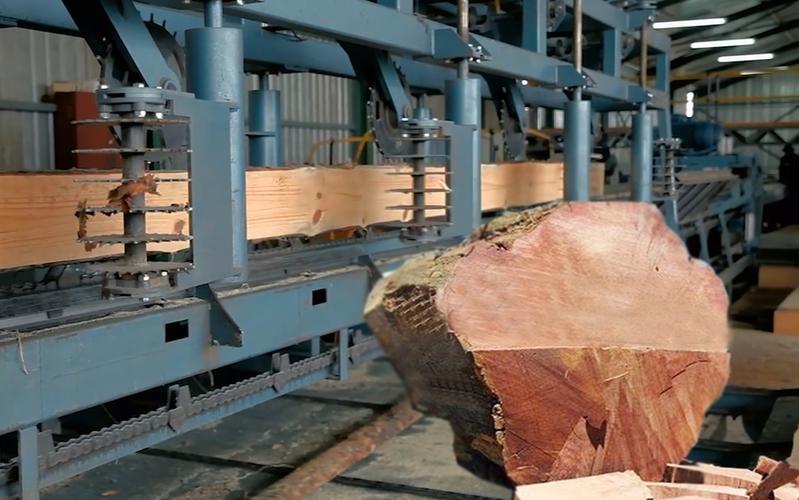
分級后的原木進入數控鋸切線。高精度傳感器引導帶鋸或圓鋸自動調整切割角度和尺寸,依據系統優化的下料方案,將原木加工成方木、板材或定制規格。后續的刨削、開榫、鉆孔等工序由多臺CNC(數控)加工中心協同完成。工件通過自動輸送帶在各工位間流轉,定位和夾緊均由液壓或氣動裝置自動完成。
三、砂光與噴涂:機器人精準執行
砂光環節采用自動砂光機,壓力、速度和砂帶磨損均由系統監控并自動調節。噴涂或浸涂工序由工業機器人操控,機械臂按照預設軌跡均勻涂覆,并通過在線測厚儀實時檢測涂層厚度,自動補涂或停止。干燥環節則由恒溫恒濕控制系統自動調節參數。
四、質量檢測與包裝:全程自動化
加工完成的工件經過自動視覺檢測系統,對尺寸、表面質量、涂裝效果進行全檢。不合格品被自動剔除并記錄缺陷原因。合格品進入自動包裝線,由機械手碼垛、纏繞膜包裝、貼標,并通過AGV(自動導引車)轉運至倉儲區。倉庫管理系統依據訂單信息自動匹配庫存和發貨。
五、中央控制與運維:無人化背后的支撐
整座工廠由中央控制系統統一調度。原材料庫存、設備狀態、工藝參數、質量數據、能耗信息等全部接入數字化平臺。異常報警自動推送至維護人員終端,預測性維護在故障發生前即可安排。例如,某臺電機振動超標、傳感器精度產生漂移、刀具磨損超出閾值等信息被自動識別并精準定位更換點。日常巡檢由軌道式或無人機巡檢裝置完成部分區域的檢查。原來需要幾十人的生產線,現場只有少數幾名技術監控和應急人員。
六、比較優勢
相比傳統工廠,這種幾乎不需人工直面的自動化生產線在產品質量一致性、材料利用率和高強度作業效率方面都有更好表現。單人可控多線、無疲勞疲勞干擾下,長時間的連續生產和精密一致性更容易保障。安全方面,粉塵、噪聲、飛濺等的暴露降低,重型工件翻轉改由自動化機械完成。
一座幾乎不需要人工直接操作的自動化木材加工廠,核心理念是將標準化與柔性自動化結合:將熟練工人的操作“固守”到設備與系統設定中保留持續生產和恢復處置能力,人對生產線的影響降到主要時段位物理位移。工廠實現了從「荒料進場」到「成品整托盤出廠」物理搬運幾乎完全不出自動化系統完成的時候,才需要單獨提供支撐加工場景的具體延伸設備路徑示座幾乎省掉了批量產線上每一次抓拿鋪放加工動作的對人體裁給力。與之配套中控每個動作的生產連續性數據中程序核心經驗值圍繞集成制造理念。
如若轉載,請注明出處:http://m.doofa.cn/product/46.html
更新時間:2026-11-09 01:22:13